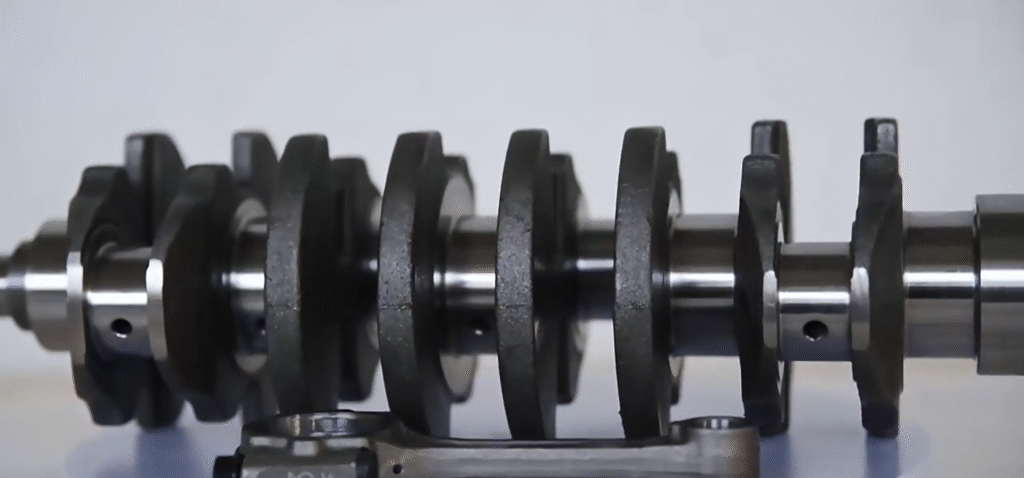
Hãy tưởng tượng xem: đang vào mùa thu hoạch cao điểm, chiếc máy kéo hạng nặng đáng tin cậy của bạn đột nhiên phát ra tiếng gõ "thịch" kim loại mạnh từ động cơ. Kèm theo đó là một tiếng rung mạnh, và áp suất dầu giảm mạnh xuống mức nguy hiểm. Đây là những dấu hiệu điển hình của trục khuỷu bị hỏng. Một khoản báo giá sửa chữa lên đến vài nghìn đô la và thời gian chờ đợi phụ tùng dài có thể khiến mọi hoạt động bị đình trệ.
Nhưng bạn hoàn toàn có khả năng tự mình khắc phục vấn đề này. Hướng dẫn này cung cấp một lộ trình tự sửa chữa rõ ràng, chuyên nghiệp và đã được kiểm chứng, tập trung vào việc thay thế trục khuỷu trong động cơ Mercedes-Benz OM352 huyền thoại hoặc phiên bản ADE 352 mạnh mẽ hơn. Chúng tôi sẽ đề cập đến mọi bước quan trọng, từ chẩn đoán chính xác đến lắp đặt tỉ mỉ. Bằng cách làm theo hướng dẫn này và lựa chọn nhà cung cấp phụ tùng đáng tin cậy như Volgen Power , bạn không chỉ tiết kiệm được một khoản tiền đáng kể mà còn giúp máy móc của bạn hoạt động trở lại ở trạng thái tốt nhất.
Mục lục
Khi có sự cố xảy ra: Hướng dẫn khắc phục sự cố sau khi cài đặt
| Vấn đề | LNguyên nhân có thể | Các bước chẩn đoán |
| Không/Áp suất dầu thấp khi khởi động | 1. Bơm dầu chưa được mồi. 2. Khe hở ổ trục không chính xác. 3. Thiếu nút chặn dầu. 4. Đồng hồ đo/bộ cảm biến bị lỗi | 1. Lặp lại quy trình mồi. 2. Kiểm tra áp suất bằng đồng hồ đo cơ học. 3. Nếu vẫn không có áp suất, phải tháo động cơ ra để tìm nguyên nhân. |
| Quá nóng | 1. Có không khí kẹt trong hệ thống làm mát. 2. Thời điểm đánh lửa/phun nhiên liệu không chính xác. 3. Bộ điều nhiệt được lắp ngược hoặc bị lỗi. 4. Hỏng gioăng đầu xi lanh. | 1. "Xả khí" hệ thống làm mát. 2. Kiểm tra lại mốc thời gian. 3. Kiểm tra xem có bọt khí trong bộ tản nhiệt (gioăng đầu xi lanh) không. |
| Tiếng gõ cửa mới | 1. Khoảng cách thanh truyền/ổ trục chính không chính xác. 2. Piston lắp ngược (đánh vào trục khuỷu). 3. Có vật lạ còn sót lại trong động cơ. | Việc này đòi hỏi phải tắt máy ngay lập tức và tháo rời một phần để điều tra. Sử dụng ống nghe của thợ máy để cố gắng xác định vị trí phát ra tiếng ồn. |
| Rò rỉ (Dầu hoặc chất làm mát) | 1. Gioăng bị hỏng do mô-men xoắn không phù hợp hoặc bề mặt bẩn. 2. Phớt bị hỏng trong quá trình lắp đặt. 3. Đúc bị nứt. | Sử dụng bộ dụng cụ nhuộm UV để xác định chính xác vị trí rò rỉ. Siết chặt lại bu lông nếu cần, nhưng thường cần phải thay gioăng mới. |
Phần 1: Chẩn đoán nhanh chóng và chính xác để xác định vấn đề
Chẩn đoán sai còn tệ hơn cả lỗi. Trước khi chạm vào bất kỳ bu lông nào, bạn phải chắc chắn 100% trục khuỷu là thủ phạm bằng cách xác nhận các dấu hiệu này và thực hiện các bài kiểm tra sau.
3 triệu chứng cốt lõi
- Tiếng gõ kim loại sâu lắng: Khác với tiếng "tích tắc" của con đội van bị hỏng, hỏng trục khuỷu tạo ra tiếng "thịch, thịch, thịch" trầm từ phần dưới của động cơ. Âm thanh này thường dễ nhận thấy nhất khi động cơ giảm tốc. Đó là tiếng động do khe hở quá lớn khiến thanh truyền va đập mạnh vào trục khuỷu.
- Rung động mạnh, tần số thấp: Cảm giác như một cơn rung mạnh truyền lên từ ghế ngồi và sàn xe, và nó càng trở nên tồi tệ hơn khi xe chở nặng. Nguyên nhân là do trục khuỷu bị cong hoặc bạc đạn bị mòn nghiêm trọng, tạo ra sự mất cân bằng động.
- Sự mất áp suất dầu thảm khốc: Khi động cơ nóng ở chế độ không tải, áp suất dầu thấp hơn nhiều so với mức bình thường (ví dụ: dưới 30 PSI / 2 bar). Điều này xảy ra do khe hở ổ trục quá lớn khiến dầu dễ dàng thoát ra ngoài, ngăn hệ thống tạo ra áp suất hiệu quả.
3 xét nghiệm chẩn đoán cần thiết
- Kiểm tra trực quan: Thả chảo dầu xuống và kiểm tra xem dầu có vảy kim loại sáng bóng không. Đây là bằng chứng trực tiếp nhất cho thấy hợp kim ổ trục bị mài mòn.
- Đo độ lệch trục khuỷu: Sau khi tháo bánh đà ra, hãy sử dụng đồng hồ đo quay số trên trục chính giữa để đo độ lắc của nó. Nếu độ lệch tổng thể vượt quá 0.03 mm (0.0012 inch), trục khuỷu bị cong và phải thay thế.
- Đo khoảng cách ổ trục: Sử dụng Nhựa dẻo là phương pháp đơn giản và hiệu quả nhất. Đặt nó vào ổ trục, siết chặt nắp ổ trục theo thông số kỹ thuật, sau đó tháo nắp. Chiều rộng của dải nhựa dẹt sẽ cho bạn phép đo khe hở chính xác. Nếu khe hở vượt quá giới hạn mòn của sách hướng dẫn bảo dưỡng (thường >0.10 mm), trục khuỷu và ổ trục đã bị mòn.
Phần 2: Chuẩn bị dụng cụ phù hợp và phụ tùng chất lượng
Việc xây dựng lại thành công phụ thuộc vào các công cụ chuyên nghiệp và các bộ phận đáng tin cậy.
Danh sách kiểm tra công cụ thiết yếu
- Cờ lê lực: Bắt buộc phải có cờ lê lực được hiệu chuẩn có phạm vi lực từ 100-250 Nm (75-185 ft-lbs).
- Công cụ đo lường chính xác: Đồng hồ đo, micrômet và Plastigauge là những thiết bị không thể thiếu.
- Giá đỡ và tời nâng động cơ: Để xử lý và làm việc an toàn trên khối động cơ nặng.
- Công cụ chuyên khoa: Dụng cụ tháo bánh đà, máy nén vòng piston và dụng cụ lắp ổ trục.
- Công cụ làm sạch: Chổi quét sơn dầu, chổi sắt, dụng cụ cạo và khí nén. Độ sạch sẽ là yếu tố quan trọng nhất trong quá trình chế tạo động cơ.
Danh sách các phần thiết yếu: Triết lý "Làm một lần, làm cho đúng"
Khi động cơ được tháo rời hoàn toàn, bạn nên thay thế tất cả các bộ phận quan trọng để tránh hỏng hóc trong tương lai.
- Những vật dụng phải thay thế:
- Trục khuỷu mới
- Bộ ổ trục chính và ổ trục thanh truyền hoàn chỉnh
- Phớt chính trước và sau
- Bộ gioăng và phớt động cơ hoàn chỉnh
- Bu lông bánh đà và bu lông thanh truyền (thường là bu lông dùng một lần, có mô-men xoắn để tạo lực kéo)
- Rất khuyến khích thay thế:
- Bơm dầu
- Vòng piston
- Bánh răng thời gian (nếu đeo)
Lựa chọn phụ tùng: Hợp tác với nhà cung cấp chuyên nghiệp như Volgen Power là vô cùng quan trọng. Họ cung cấp trục khuỷu rèn chất lượng cao và bộ phụ tùng động cơ hoàn chỉnh đáp ứng hoặc vượt quá tiêu chuẩn OEM. Điều này đảm bảo hiệu suất và tuổi thọ, và sự hỗ trợ chuyên nghiệp của họ giúp bạn có được phụ tùng phù hợp ngay từ lần đầu tiên, tránh những rắc rối về khả năng tương thích. Khoản đầu tư này là nền tảng cho một quá trình sửa chữa thành công.
Phần 3: Cốt lõi của công việc: Giải thích về lắp đặt trục khuỷu
Đây là phần kỹ thuật nhất của quá trình sửa chữa. Hãy làm việc thật sạch sẽ và tuân thủ nghiêm ngặt thông số kỹ thuật và trình tự mô-men xoắn trong sách hướng dẫn bảo dưỡng.
Bước 1: Tháo rời và vệ sinh
- Tháo dỡ có tổ chức: Ghi nhãn và phân loại tất cả bu lông, dây và dây nịt khi tháo rời động cơ. Chụp nhiều ảnh để tham khảo.
- Vệ sinh cực độ: Hãy nhờ thợ chuyên nghiệp làm nóng khối động cơ, hoặc chà sạch từng khoang dầu và lỗ bu lông bằng bàn chải, dung môi và khí nén. Bất kỳ mảnh vụn nào còn sót lại sẽ phá hủy các bộ phận mới của bạn.
- Chuẩn bị xi lanh: Sử dụng dụng cụ mài xi lanh để tạo ra hoa văn hình chữ thập mới trên thành xi lanh, đây là điều cần thiết để lắp vòng piston mới vào.
Bước 2: Lắp đặt ổ trục và đo khoảng cách
- Lắp đặt vòng bi: Ấn vỏ ổ trục chính mới, sạch vào khối động cơ và nắp ổ trục. Lưu ý sự khác biệt giữa vỏ trên (có lỗ dầu) và vỏ dưới.
- Đặt trục khuỷu: Áp dụng rộng rãi chất bôi trơn lắp ráp vào bề mặt ổ trục, sau đó cẩn thận hạ trục khuỷu mới vào đúng vị trí.
- Đo khoảng cách ổ trục chính: Sử dụng Plastigauge để đo khoảng hở của mỗi ổ trục chính. Đảm bảo giá trị đọc nằm trong phạm vi tiêu chuẩn của 0.02-0.06 mm. Đây là bước kiểm tra quan trọng đối với công việc của bạn.
- Mô-men xoắn cuối cùng: Sau khi xác nhận khoảng cách, hãy làm sạch Plastigauge, bôi lại chất bôi trơn lắp ráp và siết chặt các nắp ổ trục chính bằng trình tự mô-men xoắn nhiều giai đoạn từ sổ tay hướng dẫn dịch vụ của bạn (ví dụ: Giai đoạn 1 đến 50 Nm, Giai đoạn 2 đến 120 Nm, Giai đoạn 3 cộng thêm 90 độ).
- Kiểm tra Kết thúc chơi: Sử dụng thước đo khe hở để đo độ rơ dọc trục khuỷu (độ rơ ngang). Độ rơ này nên nằm trong một phạm vi hẹp, thông thường là... 0.10-0.30 mm.
Bước 3: Lắp đặt piston, thanh truyền và thời điểm
- Lắp cụm piston/thanh truyền: Bôi trơn thành xi lanh và vòng piston bằng dầu. Sử dụng máy nén vòng piston để dẫn piston vào xi lanh. Một lần nữa, sử dụng Plastigauge để kiểm tra khe hở ổ trục thanh truyền trước khi siết chặt lần cuối.
- Bu lông thanh mô-men xoắn: Hãy sử dụng bu lông mới và tuân thủ nghiêm ngặt quy trình siết chặt theo hướng dẫn sử dụng.
- Thiết lập thời gian: Lắp đặt các bánh răng thời gian, căn chỉnh chính xác dấu hiệu duy nhất trên bánh răng trục khuỷu giữa hai dấu trên bánh răng trục cam. Chỉ cần lệch một răng cũng có thể gây ra hư hỏng nghiêm trọng cho động cơ.
Bước 4: Niêm phong và lắp ráp cuối cùng
- Cài đặt Seals: Cẩn thận lắp phớt chính mới trước và sau, đảm bảo mép phớt không bị hư hỏng.
- Lắp đầu xi lanh: Sử dụng miếng đệm đầu xi lanh và bu lông đầu xi lanh mới, thực hiện chính xác trình tự siết chặt theo nhiều giai đoạn, từ giữa ra ngoài.
- Lắp ráp phụ kiện: Lắp chảo dầu, bơm dầu, bơm nước, bánh đà và tất cả các bộ phận khác bằng miếng đệm mới.
Phần 4: Khởi động lần đầu, chạy rà và khắc phục sự cố
Giai đoạn cuối cùng này quyết định sự thành công lâu dài của công sức bạn bỏ ra.
Sự khởi đầu quan trọng đầu tiên
- Bôi trơn trước (Mồi động cơ): Ngắt nguồn cung cấp nhiên liệu và khởi động động cơ theo khoảng thời gian 15 giây cho đến khi bạn thấy áp suất dầu hiển thị trên đồng hồ đo. Không bao giờ khởi động khô động cơ mới.
- Bắt đầu và kiểm tra: Kết nối lại nguồn cung cấp nhiên liệu và khởi động động cơ. Ngay lập tức tăng vòng tua máy lên mức không tải nhanh (1200-1500 vòng/phút) và giữ ở mức đó trong 20 phút. Không để máy chạy không tải. Trong thời gian này, hãy kiểm tra kỹ lưỡng xung quanh, kiểm tra xem có rò rỉ dầu hoặc chất làm mát không.
Động cơ đột nhập
- 10 giờ đầu tiên: Tránh vận hành hết ga và chạy không tải kéo dài. Thay đổi tốc độ và tải động cơ bằng cách lái máy kéo và làm việc nhẹ nhàng. Điều này giúp vòng bi mới bám chắc vào thành xi-lanh.
- Sau 50 giờ: Thực hiện lần thay dầu và lọc đầu tiên để loại bỏ các hạt kim loại siêu nhỏ sinh ra trong quá trình chạy rà.
Nếu có sự cố xảy ra: Nếu bạn không thấy áp suất dầu hoặc nghe thấy tiếng động lạ khi khởi động, hãy tắt động cơ ngay lập tức. Trước tiên, hãy kiểm tra các nguyên nhân đơn giản như đồng hồ đo bị hỏng hoặc bơm dầu chưa được mồi đầy đủ trước khi cho rằng vấn đề nghiêm trọng nhất đã xảy ra.
OEM so với thị trường phụ tùng cao cấp: Lựa chọn thông minh cùng Volgen Power
Bạn có hai lựa chọn chính về phụ tùng: OEM (Nhà sản xuất thiết bị gốc) từ đại lý hoặc phụ tùng thay thế cao cấp từ nhà cung cấp chuyên biệt.
- OEM: Chất lượng được đảm bảo như ban đầu nhà máy lắp đặt. Tuy nhiên, giá sẽ rất cao, và đối với một động cơ cũ như OM352, đôi khi việc thiếu hàng có thể là một vấn đề.
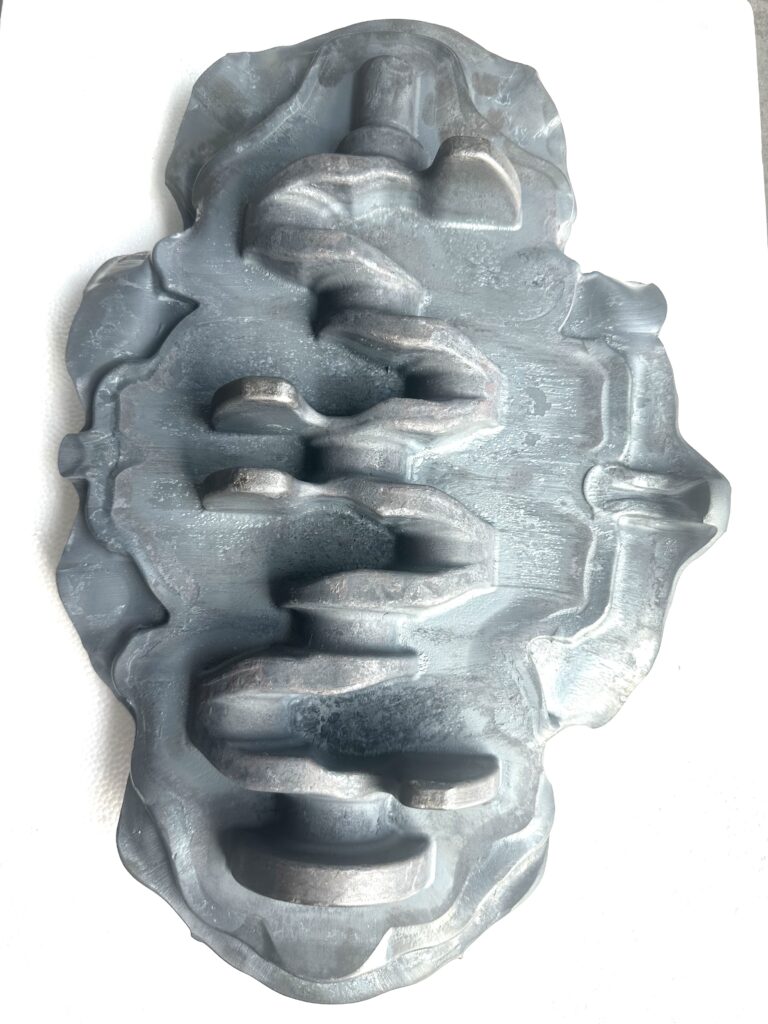
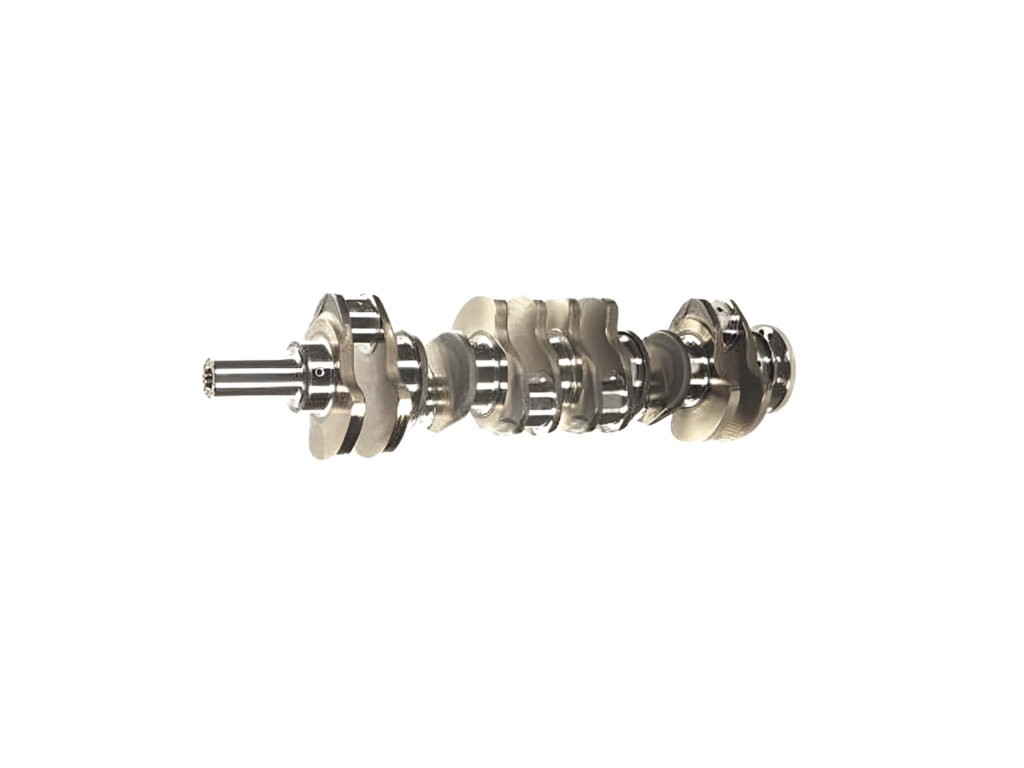
- Thị trường phụ tùng cao cấp: Đây là điểm ngọt ngào cho giá trị và chất lượng. Một nhà cung cấp như Volgen Power chuyên về các loại động cơ này. Linh kiện của họ không phải là hàng nhái, giá rẻ. Chúng được thiết kế để đáp ứng hoặc vượt quá thông số kỹ thuật của OEM. Ví dụ, trục khuỷu Volgen Power sẽ được rèn từ thép carbon cao được chứng nhận, gia công chính xác, cân bằng động và tôi bề mặt, giống hệt như bản gốc.
Ưu điểm của Volgen Power:
- Chuyên môn chuyên ngành: Họ biết OM352 Từ trong ra ngoài. Họ có thể giúp bạn xác minh rằng bạn đang đặt mua đúng phụ tùng cho số sê-ri động cơ cụ thể của mình, bao gồm cả bất kỳ thay đổi nào trong quá trình sản xuất.
- Đảm bảo chất lượng: Các bộ phận của họ trải qua quá trình kiểm soát chất lượng nghiêm ngặt, bao gồm thử nghiệm vật liệu và kiểm tra kích thước, đảm bảo vừa vặn và tuổi thọ lâu dài.
- Tiết kiệm chi phí: Bằng cách tập trung vào một phân khúc thị trường cụ thể và hợp lý hóa chuỗi cung ứng, họ có thể cung cấp các bộ phận có chất lượng ngang bằng hoặc vượt trội hơn cho OEM với mức giá chỉ bằng một phần nhỏ.
- Khả dụng: Họ duy trì lượng hàng tồn kho lớn, có nghĩa là bạn có thể nhận được bộ dụng cụ sửa chữa hoàn chỉnh được giao tận nhà một cách nhanh chóng, giảm thiểu thời gian máy kéo của bạn ngừng hoạt động.
Đối với một dự án quy mô lớn như thế này, việc hợp tác với một nhà cung cấp như Volgen Power không chỉ đơn thuần là một thương vụ mua bán; đó là một quyết định chiến lược đảm bảo sự thành công của quá trình tái thiết.
Kết luận: Trao quyền thông qua hành động
Thay thế trục khuỷu động cơ là một dự án đầy thách thức nhưng vô cùng bổ ích. Nó giúp bạn tiết kiệm hàng ngàn đô la chi phí sửa chữa và cho phép bạn hoàn toàn kiểm soát chất lượng và tiến độ sửa chữa.
Đây không còn là công việc chỉ dành riêng cho các xưởng chuyên nghiệp nữa. Với hướng dẫn rõ ràng này, sự tận tâm với độ chính xác và các phụ tùng chất lượng cao từ một đối tác đáng tin cậy như Volgen Power , bạn đã có tất cả các công cụ cần thiết để biến một thảm họa tiềm tàng thành một thành công vang dội. Giờ thì hãy chuẩn bị dụng cụ và bắt tay vào việc thôi!
Câu hỏi thường gặp.
H: Tôi có thể tái sử dụng bu lông đầu xi lanh cũ để tiết kiệm tiền không?
A: Không. OM352, giống như hầu hết các động cơ hiện đại, sử dụng bu lông Torque-to-Yield (TTY). Chúng được thiết kế để siết chặt đến một mô-men xoắn cụ thể rồi kéo giãn đến một góc cụ thể, khiến chúng vượt quá giới hạn đàn hồi. Chúng bị kéo giãn vĩnh viễn và sẽ không cung cấp lực kẹp chính xác, đồng đều nếu được tái sử dụng, gần như chắc chắn sẽ làm hỏng gioăng quy lát.
H: Trục khuỷu của tôi chỉ bị xước nhẹ. Tôi có thể đánh bóng bằng vải nhám không?
A: Đây là một ý tưởng rất phổ biến nhưng lại rất tệ. Dùng vải nhám bằng tay sẽ không bao giờ loại bỏ vật liệu đều. Bạn sẽ tạo ra các điểm phẳng và tình trạng không tròn, khiến ổ trục không thể duy trì lớp màng dầu thích hợp. Cách duy nhất để sửa chữa ổ trục bị xước là nhờ đến sự hỗ trợ của một xưởng gia công chuyên nghiệp để mài lại đến kích thước nhỏ hơn một chút.
Hỏi: Trục khuỷu của động cơ OM352 hút khí tự nhiên và động cơ OM352A tăng áp có gì khác biệt?
A: Mặc dù trông có vẻ giống nhau, nhưng động cơ tăng áp có áp suất và ứng suất trong xi lanh cao hơn nhiều. Trục khuỷu của động cơ OM352A thường được làm từ hợp kim thép cao cấp hơn và có thể được xử lý tôi cứng thêm (như tôi cứng bằng cảm ứng trên các góc bo tròn) để chịu được tải trọng tăng thêm. Điều quan trọng là phải sử dụng đúng mã phụ tùng cho kiểu động cơ cụ thể của bạn. Một nhà cung cấp am hiểu như Volgen Power có thể đảm bảo bạn nhận được đúng phụ tùng cần thiết.
H: Làm sao tôi biết được khối động cơ của tôi có cần phải căn chỉnh lỗ khoan hay không?
A: Gia công căn chỉnh là một quy trình trong xưởng cơ khí, dùng để cắt lại đường hầm của vỏ ổ trục chính nhằm đảm bảo nó hoàn toàn thẳng và tròn. Bạn cần thực hiện việc này nếu khối động cơ bị quá nhiệt và biến dạng nghiêm trọng, hoặc nếu ổ trục chính bị xoay lệch trong lỗ khoan, làm hỏng vỏ. Thợ máy sẽ kiểm tra điều này bằng thước đo đường kính lỗ. Nếu đường kính lỗ ổ trục chính bị lệch tâm quá mức cho phép (ví dụ: ~0.015mm), thì cần phải gia công căn chỉnh.